

 中文简体
Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Belgijskie gofry: przewodnik zaopatrzenia dla nabywców komercyjnych gofrownic


Oct 05, 2026
Zespół ds. zakupów śniadaniowych należący do grupy hotelowej wysłał kiedyś zamówienie, które było niemal komicznie krótkie: 800 jednostek, napięcie 220–240 V, siatki o głębokości wystarczającej do wylania 120 g ciasta, dostawa w ciągu trzech tygodni. Nie załączono przepisu. Brak specyfikacji mąki. Zespół ten zrozumiał coś, czego kupujący po raz pierwszy zwykle uczą się na własnej skórze: w komercyjnej produkcji belgijskich gofrów maszyna wyznacza górną granicę jakości na długo przed osiągnięciem przepisu. Płytka kratka zamienia belgijskiego gofra w naleśnik z wytłoczonym wzorem. Powolny element grzewczy zamienia chrupiącą skorupkę w parowany środek. Zawias, który odchyla się o pół milimetra od wyrównania, powoduje powstanie jednej bladej i jednej przypalonej strony, partia po partii i żadne dostrojenie przepisu tego nie naprawi.
Ten przewodnik został napisany dla osób, które faktycznie podpisują się pod tym zakupem: właścicieli marek, importerów, nabywców kanałów, menedżerów produktów i zespołów marek własnych. Omówiono w nim rzeczywiste wymagania belgijskiej branży gofrów od sprzętu, sposób budowy maszyn, jakie specyfikacje należy zmierzyć w warsztacie dostawcy i gdzie kryją się ciche koszty. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) opracowuje i produkuje gofrownice od 2021 roku w ramach szerszej linii urządzeń kuchennych, która obejmuje również ekspresy do kawy, bezdymne patelnie do grillowania i urządzenia do gotowania na parze, więc poniższe przykłady pochodzą z doświadczenia na hali produkcyjnej, a nie z kopii katalogowej.
Jeśli masz czas na sprawdzenie tylko jednej rzeczy na przykładowej maszynie, sprawdź siatkę. Belgijska kratka waflowa ma zazwyczaj głębokość od 16 mm do 18 mm, czyli mniej więcej dwukrotnie większą głębokość niż standardowa amerykańska kratka waflowa wynosząca od 8 mm do 10 mm. Ta różnica nie jest dekoracyjna. Dodatkowa objętość umożliwia wylanie ciasta o masie od 90 do 130 g do góry bez przekraczania krawędzi, tworzy wyższą kieszeń, która utrzymuje parę wystarczająco długo, aby ustawić wewnętrzną strukturę, i utrzymuje zewnętrzną powierzchnię w kontakcie z płytą grzejną wystarczająco długo, aby utworzyć suchą, chrupiącą skorupę, podczas gdy miękisz pozostaje otwarty. Kiedy marka próbuje sprzedać „belgijskiego” gofra zrobionego na płytkim talerzu, w rezultacie powstaje gęsty krążek przypominający krem z płytkim nadrukiem, co powoduje spadek liczby powtarzających się zakupów w ciągu jednego sezonu.
Sama głębokość siatki nie wystarczy. Trzy kolejne zmienne decydują o tym, czy maszyna może utrzymać jakość przez całą zmianę:
Kupujący często pytają o „belgijską gofrownicę”, nie zdając sobie sprawy, że dwa klasyczne belgijskie style wymagają innej geometrii talerza, innego zachowania w temperaturze i innego opakowania. Brukselski to lżejszy, prostokątny gofr z głębokimi kieszeniami, podawany najczęściej z cukrem pudrem, bitą śmietaną, truskawkami lub sosem czekoladowym i spożywany nożem i widelcem. Styl liège jest gęstszy, słodszy i ma nieregularny kształt, wykonany z ciasta przypominającego brioszki nabijanego cukrem perłowym, które karmelizuje się na talerzu i tworzy lekko chrupiącą, ciągnącą się na zewnątrz powierzchnię; zwykle je się go z ręki, bez dodatków.
| Atrybut | Styl brukselski | Styl Liège | Standardowy amerykański gofr |
|---|---|---|---|
| Typowa głębokość siatki | 16–18 mm | 13–16 mm, często okrągłe lub owalne | 8–10 mm |
| Mieszanka bazowa | Ciasto drożdżowe lub ubite jaja | Ciasto z cukrem perłowym | Ciasto na zakwasie chemicznym |
| Słodycz | Światło; słodycz pochodzi z dodatków | Wysoki; cukier jest w cieście | Średnie do wysokiego |
| Jak to jest podawane | Powlekane, z dodatkami, sztućcami | Trzymany w ręku, często opakowany | Sprzedaż detaliczna platerowana lub mrożona |
| Ciasto lub masa ciasta | 90–130 g na gofr | 80–110 g na gofr | 60–90 g na gofr |
| Główne implikacje sprzętowe | Głębokie płyty, silny odzysk ciepła, dobre uwalnianie | Powierzchnia talerza toleruje karmelizację cukru i łatwo się czyści | Płytkie płyty, krótkie czasy cykli |
Praktyczne konsekwencje decyzji o zakupie są proste. Program w Liège wymaga powłoki płytowej odpornej na wielokrotny kontakt ze stopionym cukrem oraz procedury czyszczenia, która usuwa karmel przed jego zwęgleniem. Program brukselski wymaga głębokości talerza i odzysku ciepła, ponieważ ciasto jest bardziej wilgotne, a płyn jest większy. Zamówienie jednej maszyny obsługującej oba style zwykle oznacza kompromis w sprawie jednego z nich.
Gofrownica to system termiczny o zamkniętym obiegu. Dwa elementy grzejne, jeden w górnej płycie i jeden w dolnej, są sterowane cyklicznie przez termostat. Niedrogie maszyny wykorzystują termostat bimetaliczny z szerokim pasmem nieczułości; lepsze maszyny wykorzystują termistor NTC ze sterowaniem elektronicznym, utrzymujący płytkę w temperaturze około plus minus 5 ° C, a nie plus minus 15 ° C. Widocznym efektem szerokiej martwej strefy jest nierównomierne brązowienie: pierwszy gofr po zaświeceniu się kontrolki gotowości jest blady, następny ciemny, a operatorzy zaczynają to kompensować otwierając pokrywę w przypadkowych momentach. Szczegółowy opis sekwencji od zimnego startu do sygnału gotowości można znaleźć w uwagach technicznych witryny zasada działania gofrownicy przerywa cykl krok po kroku.
W maszynie ze stałymi płytami ciasto po prostu leży na dolnej siatce i rozprzestrzenia się pod własnym ciężarem. Kiedy pokrywa się zamyka, ciasto jest wypychane na zewnątrz od środka, więc krawędzie są często cieńsze i ciemniejsze niż środek. Mechanizmy odwracające i obracające rozwiązują ten problem mechanicznie. Obrócenie talerzy o 180 stopni umożliwia grawitacyjne wciągnięcie ciasta równomiernie do obu rusztów i powstanie symetryczny gofr z dopasowanym zarumienieniem góry i dołu. Projekty z klapką pionową zapewniają ten sam rezultat, zajmując mniej miejsca na blacie, co ma znaczenie w kawiarniach o ograniczonej powierzchni roboczej. Mechanizm obrotowy napędzany silnikiem to najbardziej powtarzalna opcja przy obsłudze masowej, ponieważ operator nie musi pamiętać o konieczności obracania maszyny w odpowiednim momencie.
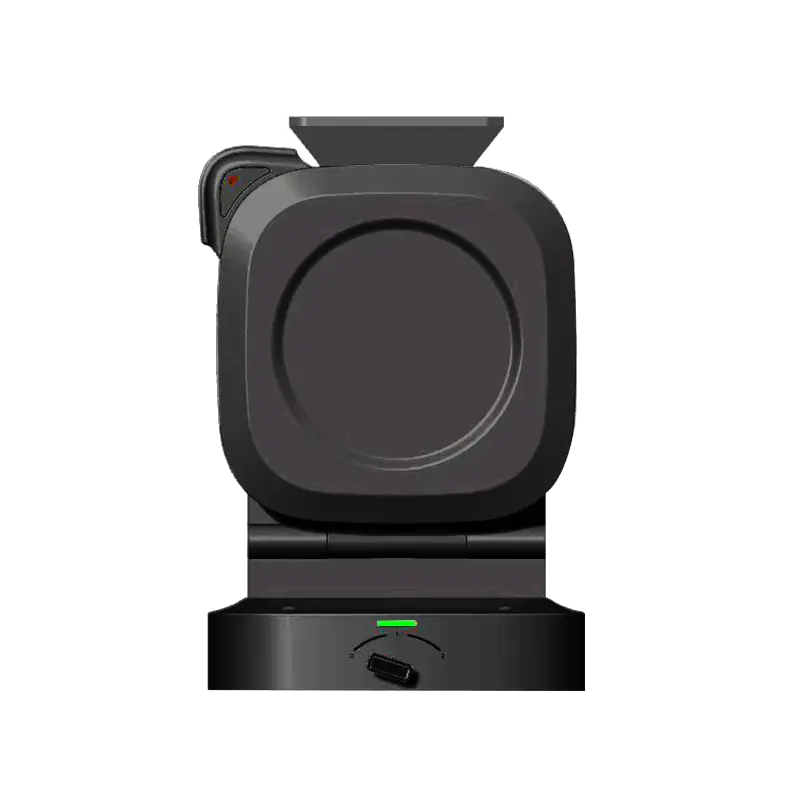 Dwustronna, kwadratowa, obrotowa gofrownica Prosty wygląd, stylowy i hojny. Podawanie pionowe, pełne i równomierne. Uszczelnienie krawędzi zapobiegające przelewaniu i wyciekaniu cieczy. Dwupoziomowa mediacja, automatyzacja... Zobacz produkt →
Maszyny tej klasy zazwyczaj łączą dwustronny kwadratowy zespół obrotowy z zegarem i powlekaną, odlewaną płytą i są to formaty najczęściej wybierane w przypadku hotelowych linii śniadaniowych i lad deserowych, gdzie w pośpiechu należy wyprodukować dwa lub trzy gofry na minutę.
Powłoki są zwykle nakładane w dwóch lub trzech warstwach o grubości od 20 do 35 mikronów. Standardowe systemy PTFE uwalniają czysto i dobrze radzą sobie z typowym składem ciasta. Powłoki ceramiczne i zolowo-żelowe są lepiej odporne na zarysowania, ale mogą szybciej utracić właściwości uwalniania, jeśli operatorzy użyją metalowych szczypiec. W obu przypadkach tryb awarii jest taki sam: gdy powłoka zaczyna się łuszczyć, ciasto się klei, operator drapie mocniej, a płyta szybko ulega zniszczeniu. Konstrukcje płyt wymiennych całkowicie zmieniają ekonomikę konserwacji, ponieważ zużytą płytę można wymienić bez złomowania urządzenia.
Czas cyklu to pojedyncza liczba, która decyduje o liczbie maszyn potrzebnych w danej lokalizacji, a różni się on znacznie bardziej w zależności od klasy maszyn, niż oczekują kupujący. Poniższa tabela przedstawia typowe cykle pieczenia mierzone od wylania zimnego ciasta do uwolnionego gofra, w oparciu o 110 g zalewy typu brukselskiego przy temperaturze płyty około 190 °C. Traktuj wartości jako zakres planowania, a nie stałe obietnice, ponieważ uwodnienie ciasta, zawartość cukru i temperatura na talerzu początkowym wpływają na wynik.
Z tej dystrybucji wyróżniają się trzy rzeczy. Po pierwsze, różnica między najszybszą i najwolniejszą klasą jest ponad dwukrotnie, co oznacza, że to samo zapotrzebowanie na śniadanie może wymagać dwóch lub pięciu maszyn, w zależności od wybranego formatu. Po drugie, różnica nie dotyczy tylko mocy grzewczej; formaty obracające się i przerzucające skracają również czas martwy, jaki operator spędza w oczekiwaniu na otwarcie pokrywy we właściwym momencie, dzięki czemu wydajność pracy wzrasta wraz z przepustowością. Po trzecie, odstępy między nalewaniami zwykle wydłużają się szybciej w przypadku lżejszych maszyn, więc urządzenie, które na papierze wygląda dobrze w momencie otwarcia śniadania, może pozostać w tyle w szczytowym okresie użytkowania. Planując wydajność, bezpieczniej jest modelować przepustowość czwartego z rzędu gofrów, a nie pierwszego, i pozostawić na miejscu jedną maszynę rezerwową w przypadku lokalizacji serwujących więcej niż około 150 gofrów dziennie.
Gofry belgijskie poruszają się bardzo różnymi kanałami handlowymi, a każdy kanał narzuca własną logikę sprzętową. Zrozumienie, który kanał obsługujesz, jest najszybszym sposobem na zawężenie specyfikacji.
Przemysłowa produkcja mrożonych gofrów odbywa się w piecach tunelowych o działaniu ciągłym, a nie na urządzeniach zawiasowych. Priorytetami są jednolite profile pieczenia i szybkie zamrażanie, a zakup sprzętu jest projektem inżynieryjnym zakładu, a nie zamówieniem na urządzenie. Segment ten rzadko pokrywa się z omawianymi tutaj maszynami stołowymi, jednak warto to jasno określić, aby kupujący nie mylili obu łańcuchów dostaw.
Hotelowa stacja śniadaniowa potrzebuje maszyn, które wytrzymają codzienną eksploatację przez rotacyjny personel po minimalnym przeszkoleniu. Oznacza to wyraźne wskaźniki gotowości, określone w czasie cykle pieczenia, niezawodne uwalnianie płyt i konstrukcję, którą można szybko wytrzeć. Objętość jest umiarkowana, ale ciągła, więc maszyna wirująca z silnym odzyskiem ciepła jest zwykle lepszym wyborem niż szybka maszyna, która dryfuje w temperaturze.
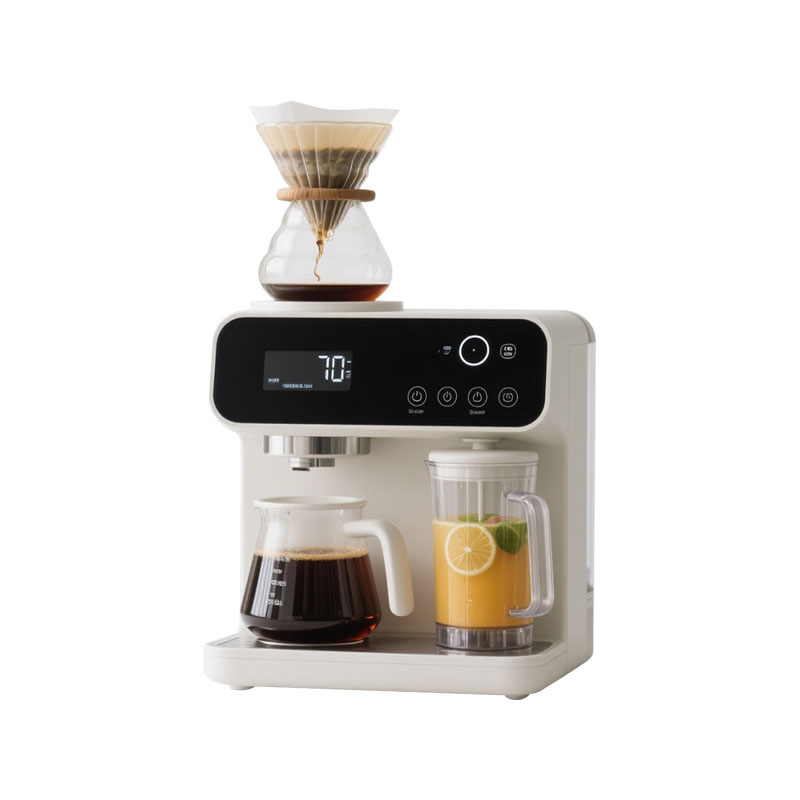 Wielofunkcyjny ekspres do kawy z filtrem kroplowym o dużej pojemności 1. Wysoka wydajność i duża pojemność: przezroczysty zbiornik na wodę o pojemności 1,8 l, pozwala zaparzyć 12 filiżanek kawy na raz, komercyjna pompa przepływowa może osiągnąć szybką ekstrakcję w ciągu 5 mil... Zobacz produkt →
Sprzęt śniadaniowy kupuje się zwykle w klastrach, a stacja z goframi prawie zawsze znajduje się obok stanowiska z kawą. Kupujący budujący pełną linię bufetową często kupują ekspres do kawy z filtrem kroplowym o dużej pojemności w tej samej kolejności, co zmniejsza koszty wysyłki, upraszcza listę części zamiennych i zapewnia spójność wizualnego języka lady.
Operatorzy ci żyją z przepustowości w godzinach szczytu. Kiosk sprzedający trzymane w ręku gofry z Liège potrzebuje maszyny, która będzie działać nieprzerwanie przez dwie godziny, zapewniając szybką realizację zamówienia i łatwe usuwanie karmelu. Kawiarnia deserowa serwująca gofry brukselskie wymaga równomiernego przyrumienienia w celu prezentacji fotograficznej oraz maszyny, której górną płytę można regulować lub wymieniać.
Dostawcy belgijskich premiksów do gofrów i ciasta gotowego do wylewania wykazują niezwykłe zainteresowanie sprzętem: wydajność ich produktów oceniana jest na podstawie sprzętu, nad którym nie mają kontroli. Premiks przygotowany dla siatki o średnicy 18 mm zachowuje się inaczej na płycie o średnicy 14 mm, a ciasto dobrze wylewane w temperaturze 185°C może palić się w temperaturze 205°C. Poważni dostawcy premiksów podają parametry maszyny na opakowaniu, a niektórzy dołączają je do swoich mieszanek, aby zapewnić zamierzony efekt.
Gdy specyfikacja jest jasna, decydującym krokiem staje się ocena dostawcy. Różnice cenowe pomiędzy ofertami wynoszące od 20 do 30 procent są zwykle wyjaśniane materiałem płyty, rodzajem termostatu, grubością powłoki i tym, czy dostawca kontroluje własne oprzyrządowanie. W poniższej tabeli wymieniono kontrole oddzielające stabilnego, długoterminowego partnera od przedsiębiorcy zajmującego się wyłącznie montażem.
| Sprawdź | Czego szukać | Dlaczego ma to znaczenie komercyjne |
|---|---|---|
| Własne oprzyrządowanie i odlewnictwo | Własna produkcja form i obróbka komponentów magnezowo-aluminiowych | Zmiany narzędzi, zmiany geometrii płyt i dostawa płyt zapasowych pozostają pod kontrolą i nie są zależne od strony trzeciej |
| Łańcuch dostaw powłok | Znana marka powłoki, podana grubość mikrona, udokumentowany proces utwardzania | Określa skuteczność uwalniania i realistyczną żywotność urządzenia |
| Testowanie elektryczne na linii | Kontrola Hi-Pot, ciągłości uziemienia i prądu upływowego w każdym urządzeniu | Zmniejsza ryzyko odrzucenia przesyłki w docelowym oddziale celnym lub kontroli jakości detalicznej |
| Kalibracja termostatu | Zarejestrowana temperatura płyty w punkcie nastawy, z zakresem tolerancji | Stałe brązowienie w całej partii produkcyjnej i w różnych porach roku |
| Testowanie pakowania i upuszczania | Testowanie kartonu w stylu ISTA, ochrona narożników, przechowywanie akcesoriów | Uszkodzenia powierzchni i wygięte zawiasy to jedne z najczęstszych roszczeń gwarancyjnych |
| Polityka dotycząca części zamiennych | Dostępność płytek, termostatów, pokręteł i nóżek na określony czas | Chroni reputację marki po sprzedaży na rynkach o długiej żywotności produktu |
| Udokumentowany proces produkcyjny | Opublikowane procedury produkcji, testowania i kontroli jakości | Daje kupującemu coś konkretnego do sprawdzenia, a nie ustne zapewnienie |
Wizyty w serwisie mają tu większe znaczenie niż w przypadku większości kategorii urządzeń, ponieważ przyczyny awarii mają charakter fizyczny. Poproś o obejrzenie obszaru odlewania ciśnieniowego, linii powlekania i stanowiska testowego końca linii. Zapytaj, w jaki sposób dostawca mierzy płaskość płyty i poproś o pokazanie miernika. Producent posiadający prawdziwą narzędziownię odpowie na te pytania w konkretnych liczbach; firma handlowa odpowie ogólnikowo. Firma proces produkcji i kontroli jakości jest użytecznym punktem wyjścia dla tego, jak wygląda prawidłowo udokumentowany przepływ produkcji i warto porównać ten przepływ z tym, co obserwujesz na miejscu.
Dla nabywców składających zamówienia hurtowe trzy kwestie handlowe są równie ważne jak kwestie techniczne: jaki jest realistyczny czas realizacji powtórnego zamówienia, jaka część urządzenia jest produkowana we własnym zakresie, a ile zlecona na zewnątrz, oraz co się stanie, jeśli partia powłoki nie przejdzie testu mgły solnej lub testu przyczepności. Dostawcy, którzy bez wahania odpowiadają na wszystkie trzy pytania, to zazwyczaj ci, którzy dotrzymują obietnic dostaw w szczycie sezonu.
Większość międzynarodowych nabywców wchodzących do tej kategorii nie chce istniejącego modelu katalogowego z nowym logo. Chcą maszyny, która będzie pasować do pozycji ich marki, napięcia i standardu wtyczki obowiązującego na rynku oraz identyfikacji opakowania. Jest to rozmowa OEM lub ODM, która zaczyna się na długo przed grafiką.
W układzie ODM producent posiada już sprawdzone projekty platform i dostosowuje je. Zmiany zazwyczaj ograniczają się do koloru i wykończenia obudowy, konstrukcji uchwytów i pokręteł, układu panelu sterowania, konfiguracji timera lub wyświetlacza, geometrii płytki w ramach istniejącej rodziny narzędzi, napięcia i częstotliwości, typu wtyczki, długości przewodu i opakowania. Ta trasa jest szybsza i tańsza, ponieważ nie wycina się nowej formy, i jest odpowiednia dla marek, które chcą przejść od zatwierdzenia próbki do pierwszej wysyłki w ciągu kilku miesięcy.
Pełny program OEM rozpoczyna się od nowej formy. Oznacza to dłuższy okres rozwoju, inwestycję w narzędzia i znacznie bliższą współpracę inżynieryjną. Oznacza to również, że kupujący może kontrolować głębokość płyty, wzór siatki, architekturę zawiasów i położenie otworów wentylacyjnych, a wszystko to bezpośrednio kształtuje końcowy gofr. Marki tworzące charakterystyczny produkt lub maszynę przeznaczoną do połączenia z zastrzeżonym ciastem lub premiksem zazwyczaj idą tą drogą.
Producent, który przetwarza również formy magnezowo-aluminiowe i półstałe komponenty magnezowo-aluminiowe, może szybciej pracować nad rewizjami płyt, ponieważ oprzyrządowanie i produkcja części odbywają się w tej samej organizacji. Dla kupującego oznacza to krótsze cykle iteracyjne podczas opracowywania i bardziej niezawodne dostawy płyt zamiennych po wprowadzeniu na rynek. Jest to jedna z niewielu cech dostawcy, która usprawnia zarówno fazę rozwoju, jak i dziesięcioletnią fazę posprzedażną.
Większość problemów zaopatrzeniowych w tej kategorii jest przewidywalna i prawie nigdy nie są widoczne w kolumnie ceny. Poniższa lista obejmuje problemy, które generują większość roszczeń, zwrotów i obciążeń zwrotnych.
Żadnemu z tych zagrożeń nie trzeba zapobiegać za pomocą egzotycznych inżynierii. Wymagają dostawcy z udokumentowanym procesem i nabywcy, który określi mierzalne kryteria akceptacji, zamiast opisywać pożądany rezultat przymiotnikami.
Sposób czyszczenia gofrownicy podczas eksploatacji decyduje o trwałości powłoki, a to z kolei decyduje o całkowitym koszcie posiadania. Zasady są proste, ale często ignorowane w zapracowanych kuchniach.
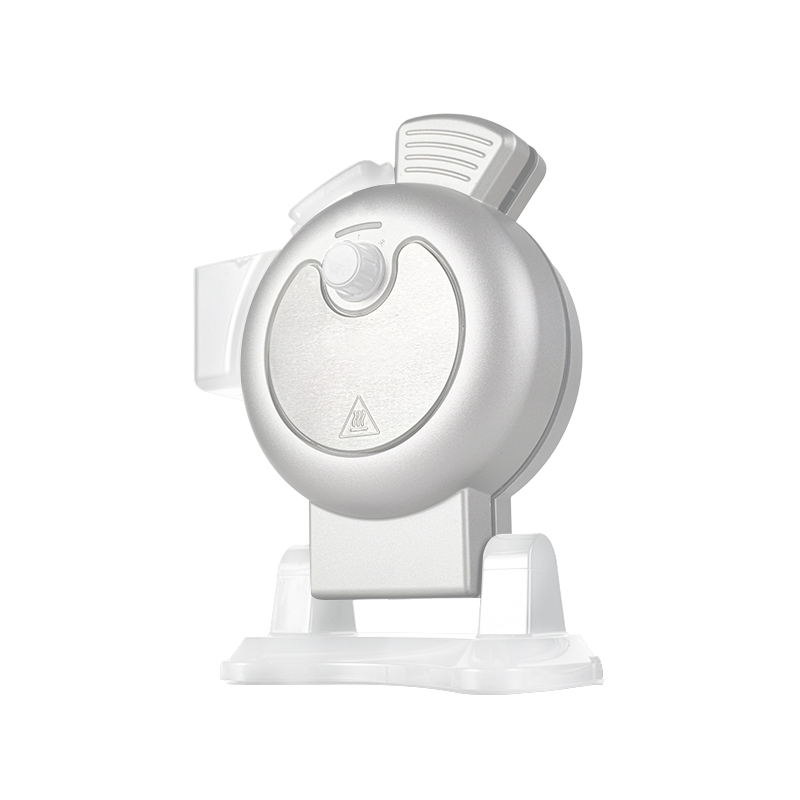 Wielofunkcyjna gofrownica z wyjmowanymi płytkami 1. Modny i innowacyjny wygląd, konstrukcja konstrukcji pionowej i poziomej, różnorodne funkcje. 2. Trójwymiarowe ogrzewanie cykliczne 360 °, równomierne ogrzewanie, brak e... Zobacz produkt →
Konstrukcja z wymiennymi płytami zmienia arytmetykę konserwacji w warunkach komercyjnych. Zamiast wycofywać urządzenie z eksploatacji, gdy powłoka ostatecznie się zużyje, operator wymienia pojedynczą płytkę i utrzymuje obudowę, tablicę sterującą i elementy grzejne w dobrym stanie. W przypadku marek obsługujących sieci hoteli czy kawiarni takie wyróżnienie zmniejsza zarówno koszt gwarancji, jak i liczbę zwracanych jednostek.
Do produkcji belgijskich gofrów w stylu brukselskim należy zaplanować grubość od 16 mm do 18 mm. Produkty w stylu Liège mają zwykle grubość od 13 mm do 16 mm. Wszystko o grubości poniżej 12 mm jest standardową kratką waflową i nie zapewnia charakterystycznych wysokich kieszonek ani kontrastowej tekstury od chrupiącej do miękkiej, kojarzonej przez kupujących z goframi belgijskimi.
Zmotoryzowana obrotowa maszyna stołowa z dobrym odzyskiem ciepła zazwyczaj dostarcza od 20 do 24 gofrów na godzinę w cyklu trwającym od 2,5 do 3 minut. Lekka maszyna ze stałą płytą może dostarczyć tylko 12 do 15 w tym samym okresie. Zawsze opieraj planowanie wydajności na czwartym z rzędu waflu, a nie na pierwszym.
W przypadku marki własnej potrzebujesz producenta, a nie hurtownika. Producent kontroluje oprzyrządowanie płyt, nakładanie powłoki i kalibrację termostatu, czyli dokładnie te zmienne, które decydują o stałym działaniu Twojego markowego produktu. Hurtownik może szybko dostarczyć towar katalogowy, ale zazwyczaj nie może zmienić geometrii płyty ani specyfikacji powłoki.
Ręczne modele typu flip wystarczą do około 60 gofrów dziennie, szczególnie w przypadku, gdy personel został odpowiednio przeszkolony. Co więcej, mechanizm obrotowy eliminuje błędy synchronizacji operatora, ogranicza liczbę odrzuconych partii i skraca czas uczenia się nowego personelu, co ma znaczenie w środowiskach hotelarsko-gastronomicznych charakteryzujących się dużą rotacją.
Wymagania różnią się w zależności od rynku. Rynki europejskie zazwyczaj oczekują oznakowania CE i zgodności z obowiązującymi dyrektywami dotyczącymi niskiego napięcia i kompatybilności elektromagnetycznej. Kupujący z Ameryki Północnej zazwyczaj wymagają wykazu UL lub ETL, a inne regiony mają własne programy. Poproś o raporty z testów dotyczące dokładnie kupowanego modelu i wariantu napięcia, a nie o ogólny certyfikat dla podobnego produktu.
Można, ale nie na tym samym poziomie jakości. Ciasto Liège z cukrem perłowym wymaga powierzchni talerza tolerującej karmelizację, podczas gdy ciasto brukselskie wymaga większej głębokości i szybszego odzyskiwania ciepła. Jeśli w Twoim menu znajdują się oba produkty, zwykle dwie dedykowane maszyny zapewniają lepszą konsystencję niż jedna kompromisowa jednostka.
Dostosowana platforma ODM może przejść od specyfikacji do pierwszej wysyłki w ciągu kilku miesięcy. Nowa forma OEM z niestandardową geometrią płyty, obudową i panelem sterowania zwykle dodaje kilka miesięcy na oprzyrządowanie, pobieranie próbek i weryfikację przed rozpoczęciem produkcji seryjnej.
Co najmniej zamienne płytki, termostaty, pokrętła, nóżki i przewody. Obejmują one większość awarii w terenie i pozwalają dystrybutorowi rozwiązać większość problemów gwarancyjnych lokalnie, zamiast wysyłać urządzenia z powrotem za granicę.
Najbardziej niezawodna jest następująca sekwencja: najpierw wybierz rodzaj wafla, następnie ustaw głębokość siatki, materiał płyty i powłokę, następnie wybierz format maszyny odpowiadający oczekiwanej dziennej objętości i dopiero wtedy rozpocznij zbieranie ofert. Kupujący, którzy przestrzegają tej kolejności, zazwyczaj otrzymują mniej modeli, prostsze listy części zamiennych i niższy całkowity koszt za podany gofr. Kupujący, którzy zaczynają od ceny, zwykle odkrywają problem z głębokością siatki już po wylądowaniu pierwszego kontenera.
Jeśli Twój program znajduje się gdzieś pomiędzy dostosowaną platformą a całkowicie nowym projektem, najbardziej przydatnym kolejnym krokiem będzie przesłanie producentowi krótkiej informacji dotyczącej stylu wafla, oczekiwanej dziennej objętości, napięcia i standardu wtyczki, rynków docelowych i wymagań dotyczących pakowania. Ta pojedyncza strona informacji zwykle wystarcza, aby zawęzić pole do dwóch lub trzech realnych konfiguracji i sporządzić realistyczną ofertę z zachowaniem terminów realizacji.
Zajmuje się produkcją urządzeń kuchennych, które cieszą się dużym zainteresowaniem klientów


